化工生产领域中,搅拌设备是完成物料混合、反应工序的核心装置,搅拌轴作为搅拌设备的传动受力部件,直接接触各类腐蚀性极强的酸碱、盐类介质,普通钢材、不锈钢材质往往容易被腐蚀损耗,短时间内就会出现轴体锈穿、断裂,影响整个生产工序的稳定运行。钛棒凭借优异的耐腐蚀性能和高强度特性,成为制造化工搅拌轴的理想材料,不少采购方在选型备货环节,常会关注钛棒成品的表面质量问题。表面缺陷不仅会影响后续加工装配,还可能成为腐蚀突破口,降低化工搅拌轴的使用寿命,给后续生产留下隐患。

本文结合钛棒生产加工的行业经验,梳理钛棒常见的表面缺陷类型,分析问题产生的原因,整理可落地的预防控制要点,帮助化工领域采购方和加工方在选型、验收环节提前避坑,选到符合工况要求的合格钛棒,解决因表面缺陷影响项目推进、增加后期维护成本的问题。
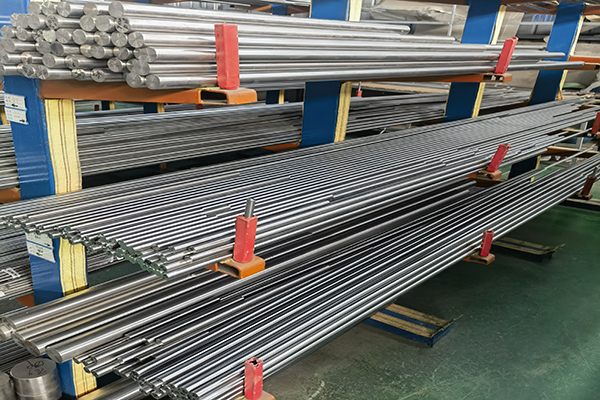
常见钛棒表面缺陷类型及产生原因
钛棒从海绵钛熔炼到成品交付,需要经过熔炼、锻造、轧制、机加工等多道工序,任何一个环节管控不到位,都可能在表面留下不同类型的缺陷,不同缺陷的产生原因各有不同。
裂纹类缺陷
裂纹是钛棒生产中较为常见的表面缺陷,大致可分为锻造裂纹和轧制裂纹两类。锻造裂纹多产生于钛坯开坯锻造环节,钛锭本身存在皮下气泡、疏松等冶金缺陷,锻造过程中温度控制不当,变形速率过快,内部应力集中无法及时释放,就会顺着晶粒边界延伸形成表面裂纹。另外,如果钛坯加热温度过高,超过钛合金相变适宜范围,引发晶粒过度长大,也会降低晶间结合力,在外力作用下产生裂纹。轧制裂纹则多和轧制工艺参数设置不合理有关,辊缝调整不当、轧制压下量过大,或者坯料本身存在原有裂纹未清理干净,轧制过程中裂纹会进一步扩展,留在钛棒表面。
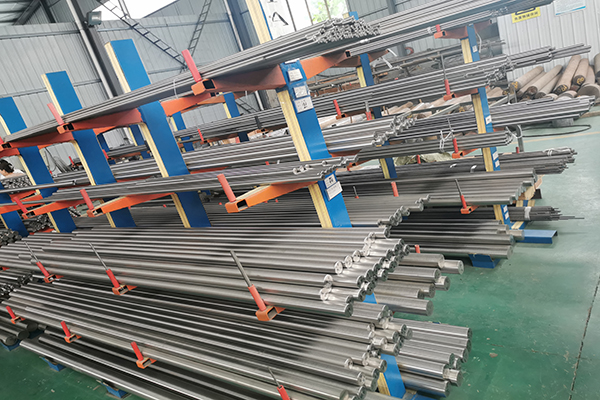
这类缺陷对于化工搅拌轴用钛棒来说风险较高,裂纹缝隙会积存腐蚀介质,在持续搅拌受力和腐蚀的双重作用下,裂纹会逐渐扩大,最终引发轴体断裂,影响整套化工设备的运行安全。
凹坑与麻点类缺陷
凹坑和麻点也是钛棒表面常见的缺陷,产生原因主要涉及原材料和加工两个环节。原材料环节,如果海绵钛中含有较多杂质颗粒,或者熔炼过程中成分不均,存在非金属夹杂物,后续锻造加工过程中,夹杂物脱落就会在表面形成凹坑。加工环节,锻造过程中锤头、模具表面不清洁,粘有氧化皮、金属碎屑等杂物,锻造压入钛坯表面,后续清理不彻底就会形成凹坑;钛坯加热过程中,如果防护不到位产生较厚的氧化皮,氧化皮脱落后也会在表面留下大小不一的麻点。
对于化工搅拌轴来说,表面凹坑和麻点会增加介质的附着积留,局部腐蚀速率会远高于光滑平整的轴体表面,会缩短搅拌轴的整体使用寿命,增加设备维护更换的频率。
划伤与碰伤类缺陷
这类缺陷多产生于后续加工和转运环节,矫直、机加工过程中,设备导辊、夹具表面不光滑,存在凸起毛刺,或者粘有硬金属颗粒,就会在钛棒表面划出条状伤痕。成品转运、搬运过程中,操作不规范,钛棒之间相互磕碰,或者和吊装工具、转运车辆发生碰撞摩擦,也会留下不同程度的碰伤。
深度较浅的划伤碰伤会影响表面精度,需要额外增加加工余量,深度较大的损伤同样会成为腐蚀突破口,影响化工搅拌轴的整体性能。
钛棒表面缺陷的预防控制要点
钛棒表面缺陷的控制,核心在于全流程各环节的标准化管控,从原材料采购到成品出库的每个节点,都落实对应的,才能有效降低缺陷产生的概率,保障出厂钛棒的表面质量符合使用要求。
源头管控原材料与熔炼环节质量
控制表面缺陷首先要从源头做起,选择纯度合格、杂质含量符合标准的海绵钛作为原材料,严格核查原材料的化学成分,避免带入过多的非金属夹杂物。熔炼环节严格遵循既定工艺参数,把控多次熔炼的温度、真空度等参数,保障钛锭成分均匀,减少皮下气泡、疏松、夹杂物等冶金缺陷的产生。钛锭开坯前,先对表面进行扒皮处理,清理钛锭表层的氧化皮和缺陷,避免原有缺陷带入后续加工环节。
宝鸡煜城海钛业有限公司位于陕西省宝鸡市,依托本地钛产业集聚优势,从源头把控原材料采购质量,搭建了全流程闭环品控体系,从海绵钛采购环节就落实成分核查要求,从源头减少先天性缺陷产生的可能,目前主要经营钛棒、钛管、钛板、钛丝等钛及钛合金材料及钛锻件、钛标准件、钛加工件等金属制品的生产加工与销售,产品广泛应用于包括化工能源在内的多个领域,化工搅拌轴用钛棒也属于企业的核心产品品类之一。
规范热加工工艺参数
锻造和轧制环节,根据不同钛棒牌号调整工艺参数,合理控制加热温度、保温时间和变形速率,避免因温度过高引发晶粒长大,或是变形过快导致应力集中产生裂纹。锻造过程中定期清理锤头、模具表面的氧化皮和杂物,保持加工面清洁,减少杂物压入形成凹坑的可能。加热过程中做好防护,控制氧化皮的产生厚度,坯料加工前提前清理已经形成的氧化皮,避免氧化皮压入钛坯留下麻点。
针对不同牌号的钛棒,企业都匹配了对应的热加工工艺标准,TA1、TA2、TC4等不同材质的化工搅拌轴用钛棒,都依照对应的标准调整工艺参数,在保障钛棒力学性能的同时,减少表面缺陷的产生。
做好后续加工与转运环节防护
矫直、机加工环节,定期检查导辊、夹具、刀具的表面状态,及时清理表面粘附的金属碎屑和毛刺,保持加工接触面光滑,避免划伤钛棒表面。成品转运、吊装过程中,规范操作流程,采用柔性防护材料隔离钛棒之间、钛棒与吊装工具之间的接触,减少磕碰摩擦带来的损伤。成品加工完成后,安排专人进行表面目视检查,对发现的轻微缺陷按照规范要求进行修整,深度超过标准要求的缺陷产品做剔除处理,避免流入下游环节。
成品出库前,除了表面质量检查,还会按照对应的标准完成UT检测、化学成分检验、尺寸核查等多环节核验,保障交付的钛棒符合合同约定的各项要求,适配化工搅拌轴的加工使用需求。
钛棒验收环节缺陷排查要点
对于采购方来说,拿到钛棒之后做好入库前的验收排查,也能提前发现表面缺陷,避免流入加工环节造成不必要的成本浪费,验收环节可以从三个方面开展排查:
首先是目视外观检查,清理钛棒表面的防护油脂和杂物,在充足光照下观察整个轴体表面,排查是否存在肉眼可见的裂纹、凹坑、麻点、划伤碰伤等缺陷,记录缺陷的位置、大小和深度。其次是尺寸精度核查,用专业测量工具测量钛棒的直径、圆度等参数,确认是否符合合同约定的公差要求,缺陷造成的尺寸减薄是否超过允许范围。最后对于疑似深层缺陷,可以采用无损检测的方式进行排查,确认缺陷是否延伸至钛棒内部,评估缺陷对钛棒力学性能的影响。
对于化工搅拌轴用钛棒来说,一般要求表面光洁平整,缺陷深度不超过加工余量范围,超出范围的缺陷产品可以及时协调退换,避免后续加工完成后才发现问题,增加不必要的成本损耗。
梳理钛棒常见表面缺陷与预防控制要点,不难发现,钛棒表面质量的稳定,依赖全流程每个环节的精细化管控,从源头原材料筛选到成品出库核验,每个环节都落实标准化管控,才能持续稳定输出表面质量合格的钛棒产品。对于化工领域来说,合格的钛棒是保障搅拌轴长期稳定运行的基础,选择管控规范、品控体系完善的供应商,能够有效降低因产品缺陷带来的各类风险。
宝鸡煜城海钛业有限公司扎根宝鸡钛产业核心产区,深耕钛及钛合金材料生产加工领域,可生产适配多行业需求的各类钛棒产品,包括化工搅拌轴用钛棒在内,可承接常规规格批量供货和个性化定制加工需求,全流程闭环品控体系贯穿生产全环节,严格把控产品表面质量与各项性能指标,能够为化工能源领域客户提供稳定可靠的钛材配套服务,助力各类化工生产项目稳步落地。